Novice

Odpravljanje pogostih težav z razkalupljanjem v proizvodnji betona

2026-08-12 0 Pusti mi sporočilo

Za betonblokproizvajalci, je stopnja odstranjevanja iz kalupa tista, kjer produktivnost in kakovost izdelkov stojita ali padata. Ko se med odstranjevanjem betona prime, razpoke ali površine poškodujejo, se stroški izpadov, odpadkov in zavrnjenega izdelka hitro kopičijo. Razumevanje temeljnih vzrokov teh pogostih težav – in vedeti, kako jih odpraviti – je bistvenega pomena za vzdrževanje učinkovite proizvodne linije.

V podjetju Fujian Unik Mold Technology Co., Ltd. že od leta 2010 načrtujemo visoko zmogljive kalupe za beton. Na podlagi naših izkušenj, ki služijo 28 izvoznim trgom, je tukaj praktičen vodnik za odpravljanje težav pri najpogostejših težavah z odstranjevanjem iz kalupa.

Težava 1: bloki se prilepijo na kalup med odstranjevanjem iz kalupa

Lepljenje je ena najpogostejših in frustrirajočih težav pri proizvodnji betona. Upočasni cikle, poškoduje tako kalup kot izdelek in lahko povzroči zaustavitev linije.

Verjetni vzroki:

Nezadosten ali neenakomeren nanos olja

Ločevalno sredstvo nizke kakovosti, ki ne ustreza vrsti betona

Obraba površine votline ustvarja točke trenja

Nepravilen čas odstranjevanja iz kalupa – prezgodaj ali prepozno

Trda betonska mešanica, ki je slabo obdelana

rešitve:

Nanesite tanek, enakomeren sloj olja za profesionalno odstranjevanje na vse površine votline

Ponovno polirajte votline kalupa, da obnovite gladko površino (UNIK priporoča Ra 1.6)

Ohranite dosleden čas odstranjevanja iz kalupa, idealno 10–15 sekund po vibriranju

Prilagodite svojo betonsko mešanico, da izboljšate pretočnost in zmanjšate lepljivost

Problem 2: Bloki imajo zračne luknje ali površinske praznine

Zračne luknje na površini končnih blokov so več kot samo kozmetična skrb – lahko ogrozijo strukturno celovitost.

Verjetni vzroki:

Nezadostne vibracije, ki preprečujejo uhajanje ujetega zraka

Preveč viskozna betonska mešanica, ki ujame zračne mehurčke

Slaba porazdelitev hranjenja, puščanje zračnih žepov v votlini


Uporaba ločilnih sredstev na osnovi olja, ki lahko ujamejo zrak na površini kalupa

rešitve:

Ponovno umerite frekvenco vibriranja na priporočeno območje 50–60 Hz

Izboljšajte tekočnost betona s prilagoditvijo zasnove mešanice ali dodajanjem mehčalcev

Zagotovite enakomerno in popolno hranjenje v vseh votlinah

Razmislite o uporabi ločilnih sredstev na vodni osnovi, za katera se je izkazalo, da zagotavljajo boljšo kakovost površine kot alternative na oljni osnovi

Problem 3: Razpoke ali lasasti zlomi na površinah blokov

Razpokani bloki so neposredna izguba materiala in dela.

Verjetni vzroki:

Mešanica je presuha, kar zmanjšuje zeleno moč

Neustrezen čas sušenja pred odstranitvijo iz kalupa

Neustrezne vibracije – prenizke ali previsoke

Mehanska obremenitev zaradi lepljenja med odstranjevanjem iz kalupa

Nenadne temperaturne spremembe po izdelavi

rešitve:

Povečajte vsebnost vode ali mešanici dodajte mehčalo

Podaljšajte čas utrjevanja na 24–48 ur pred odstranitvijo iz kalupa

Prilagodite vibracije na pravilno frekvenco za vašo specifično velikost in obliko bloka

Zagotovite nemoteno odstranjevanje iz kalupa in ustrezno mazanje votlin, da preprečite lepljenje

Problem 4: Grobe ali zrnate površine blokov

Groba površina vpliva tako na estetiko kot na prodajnost.

Verjetni vzroki:

Obrabljene ali opraskane površine votlin

Posušeni ostanki cementa, ki so ostali v kalupu iz prejšnjih ciklov

Slabo kakovostno izpustno olje

Presuha betonska mešanica

rešitve:

Ponovno polirajte stene votlin, da obnovite gladko površino

Očistite kalup takoj po vsaki izmeni, da preprečite kopičenje cementa

Uporabite ustrezno ločevalno sredstvo (izogibajte se uporabi dizla ali drugih nadomestkov)

Povečajte delež drobnega peska ali prilagodite vodocementno razmerje

Težava 5: Neravni vogali ali zlomljeni robovi

Poškodba robov in vogalov blokov je pogosto znak mehanske obremenitve med razkalupljanjem.

Verjetni vzroki:

Obrabljeni ali poškodovani vogali votlin

Težko odstranjevanje iz kalupa zaradi lepljive mešanice

Prekomerne vibracije povzročajo krhkost robov

Nepravilno strjevanje ali prehitro sušenje

rešitve:

Popravite ali zamenjajte poškodovane vložke za votline

Razpršilno olje enakomerno nanesite na vse površine

Uravnotežite vibracije, da preprečite prekomerno stiskanje

Pogoji sušenja naj bodo stabilni in v senci

Težava 6: Mikro raztrganine in razbarvanje površine

Na površinah blokov se lahko pojavijo mikroraztrganine in siva obarvanost, kar še posebej vpliva na vrhunske izdelke, kjer je videz pomemben.

Verjetni vzroki:

Adhezija med betonom in površino kalupa med odstranjevanjem iz kalupa, znana kot "tampershoe adhezija"

Oblikovanje "cveta" na blokih iz belega cementa

rešitve:

Optimizirajte čas odstranjevanja iz kalupa in uporabo ločilnega sredstva

Pri izdelkih iz belega cementa skrbno nadzorujte pogoje strjevanja in izbiro ločilnega sredstva, da preprečite nastanek cvetov

Problem 7: Razlike v velikosti bloka med cikli

Neskladne dimenzije blokov kažejo na težavo s stabilnostjo kalupa ali poravnavo stroja.

Verjetni vzroki:

Deformacija okvirja kalupa zaradi dolgotrajne vibracijske utrujenosti

Zrahljani vijaki ali neporavnani vložki za votline

Neuravnoteženost vibracij stroja

Neenakomerno hranjenje ali nedosledna mešanica

rešitve:

Privijte vse vijake z momentnim ključem, da zagotovite pravilno poravnavo

Preverite poravnalne zatiče in zamenjajte obrabljene

Prilagodite vibracijske motorje za ravnotežje

Standardizirajte hranjenje in konsistenco mešanice

Pristop UNIK: Preprečevanje z oblikovanjem

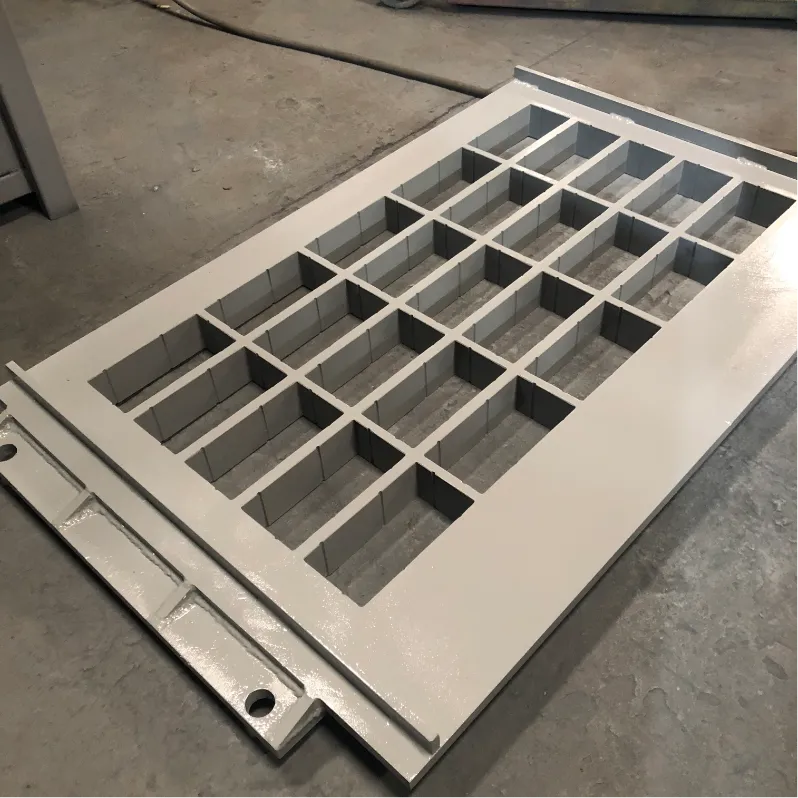
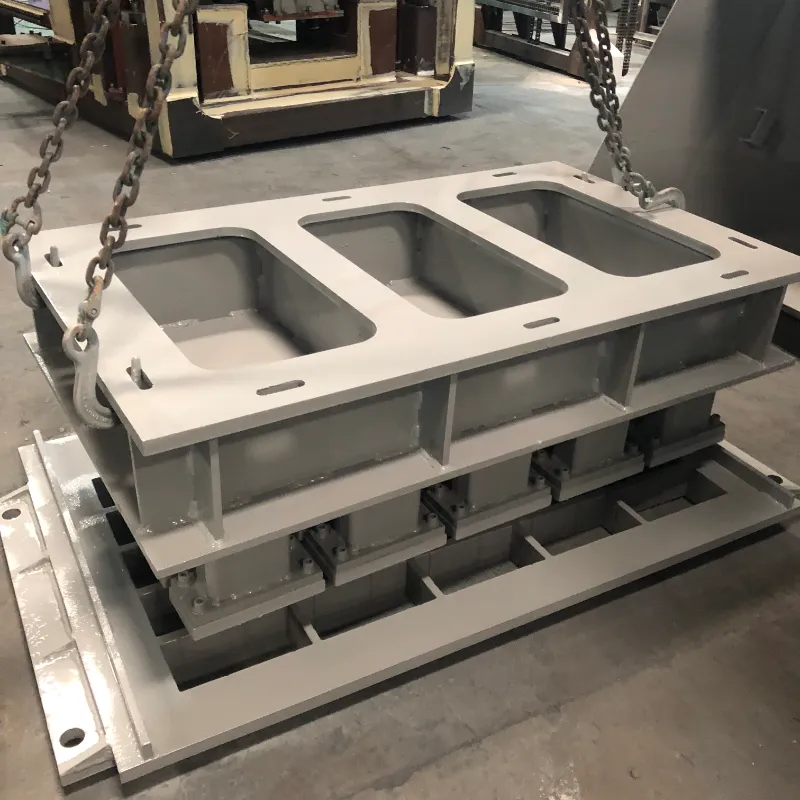
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Številne težave z odstranjevanjem iz kalupa je mogoče preprečiti s pravilno zasnovo kalupa in izbiro materiala:

Kot ugreza: Pravilna zožitev na stenah votline je bistvena za čisto odstranjevanje iz kalupa. Brez tega se bodo bloki držali ne glede na kakovost ločilnega sredstva.

Polmer vogala: Ostri 90-stopinjski vogali so točke napetosti, kjer se začnejo razpoke. Dizajni UNIK vključujejo 3-5 mm zaobljene vogale za zmanjšanje poškodb robov.

Površinska obdelava: polirana površina vdolbinice (Ra 1,6) zmanjša trenje in izboljša učinkovitost odstranjevanja iz kalupa za do 30 %.

Toplotna obdelava: Pravilno naogljičenje doseže površinsko trdoto HRC58-62, hkrati pa ohrani žilavost sredice in zmanjša obrabo, ki vodi do lepljenja.

Razred jekla: Uporaba visokokakovostnih materialov, kot je 42CrMo ali jekla za orodje, zagotavlja, da kalup ohrani svojo obliko in kakovost površine v 80.000–100.000 ciklih.

Zaključek

Večino težav z odstranjevanjem iz kalupa je predvidljivih in preprečiti. S sistematičnim ugotavljanjem temeljnega vzroka – bodisi v zasnovi mešanice, nastavitvah vibracij, nanosu ločilnega sredstva ali stanju plesni – lahko uvedete ciljno usmerjene rešitve, ki zmanjšajo količino odpadkov in izpade.

Dobro vzdrževan kalup lahko zdrži 80.000–100.000 ciklov, hkrati pa ohranja popolno kakovost površine blokov in nemoteno deluje na hitrih avtomatskih linijah. Z ustreznim odpravljanjem težav in visoko natančnim inženiringom kalupov lahko zagotovite, da vaša proizvodna linija deluje učinkovito z nižjimi stopnjami napak in minimalnimi prekinitvami.

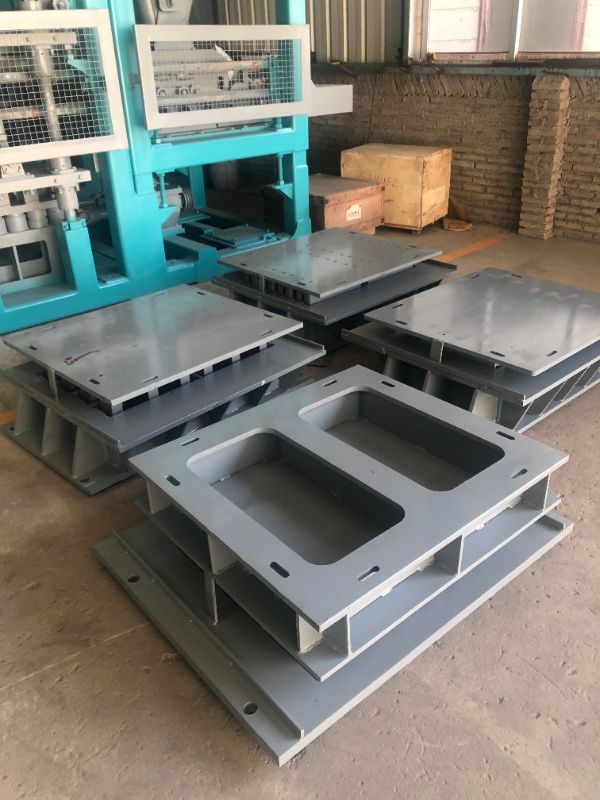
 Multiple finished concrete moulds beside block making machine

Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi